小型制造与维修车间如何选择焊机:够用比一味求大更重要
结合小型制造或维修车间的实际工作,评估电流、负载持续率、工艺覆盖、便携性与控制方式的实用框架。
小型制造或维修车间选错焊机的一个常见原因,是根据设想中的未来工作量,而非每周实际接到的订单来选型。更大的电流和更多的工艺可能有用,但闲置的能力仍会占用场地与资金。
更合理的决策应从实际作业组合出发:材料、厚度、工艺切换、可用输入电源、便携需求,以及连续焊缝的长度。
先了解车间的实际作业方式
间歇焊接的维修车间,与一天中大部分时间都在连续焊接长焊缝的生产车间,需求并不相同。间歇作业通常更重视便携性、快速设置和工艺灵活性;连续生产则更看重负载持续率、服务支持与稳定可重复的输出。
列出过去三到六个月的作业,记录 MIG、手工电弧焊、TIG、铝焊和切割的使用频率,以及常见材料厚度。这些记录比单纯的功能清单更能帮助确定设备规格。
让工艺覆盖匹配实际业务
MIG 速度快,可覆盖多种钢材、不锈钢和铝材制造任务。手工电弧焊适应户外作业及条件不够理想的工件表面。TIG 可提供很高的热输入控制水平与焊缝外观质量,但需要更高的操作技能。如果切割是日常工作的一部分,等离子切割可节省备料时间。
关键不只是设备是否标有 TIG,而是它支持哪一种 TIG。Lift TIG 适用于许多钢材和不锈钢任务。专业铝材 TIG 焊接通常需要交流输出,非接触式高频引弧与可调交流参数也有帮助。
气体接口可能影响日常生产效率
从 MIG 切换到 TIG 或等离子切割,可能需要更换保护气体或接入压缩空气。如果设备共用一个接口,每次切换都可能涉及断开、重新连接和管路吹扫。
独立接口对每天多次切换工艺的车间最有价值。如果车间一周大部分时间都使用同一种工艺,增加的成本或复杂性可能无法带来相应回报。
根据焊接节奏选择负载持续率
负载持续率以十分钟为一个周期计算。200 A、40%的额定值,意味着在该输出下焊接四分钟,随后按制造商规定的时间冷却。
Miller 的农场与牧场设备选型指南指出,130–150 A、30%负载持续率的 MIG 设备可覆盖许多厚度约为3/16英寸及以下的轻型维修;较重的维修与制造任务则可能需要200–250 A、40–60%负载持续率的 MIG 设备。合适的范围仍取决于接头设计、焊接位置、材料和所需熔深。
维修作业往往在短焊缝之间穿插装配、重新定位、检查和打磨。在这种节奏下,最高等级的工业负载持续率未必是限制因素;长时间连续焊缝和批量生产则需要另行评估。
选择全车间都能使用的操作界面
一元化程序可帮助经验较少的焊工快速获得可用的初始设置。经验丰富的操作人员仍需直接调节电压、送丝速度、电弧特性和高级 TIG 参数。
屏幕与实体旋钮可以兼顾两类用户:屏幕让完整设置清晰可见,旋钮则方便快速触觉调节。当多人共用一台设备时,已保存的作业设置与清晰的状态信息尤其有用。
正确使用同类产品作比较
Miller Multimatic 215 是便携式直流输出平台,支持 MIG、药芯焊、直流 TIG 和手工电弧焊,不应被描述为交直流 TIG 设备。Miller 对应的交直流比较型号是 Multimatic 220 AC/DC,支持 MIG、药芯焊、手工电弧焊、交流 TIG 和直流 TIG,额定输出随工艺而异,最高可达230 A。
ESAB Rebel EMP 205ic AC/DC 也是一款紧凑型多工艺参考产品。ESAB 列出的工艺包括 MIG/MAG、手工电弧焊和交直流 TIG,最大输出为205 A。这些产品表明,多工艺整合可以具有实用价值,但每个型号仍有特定的输出范围、负载持续率、输入要求与功能配置。
NEXA ULTRA 适合怎样的作业
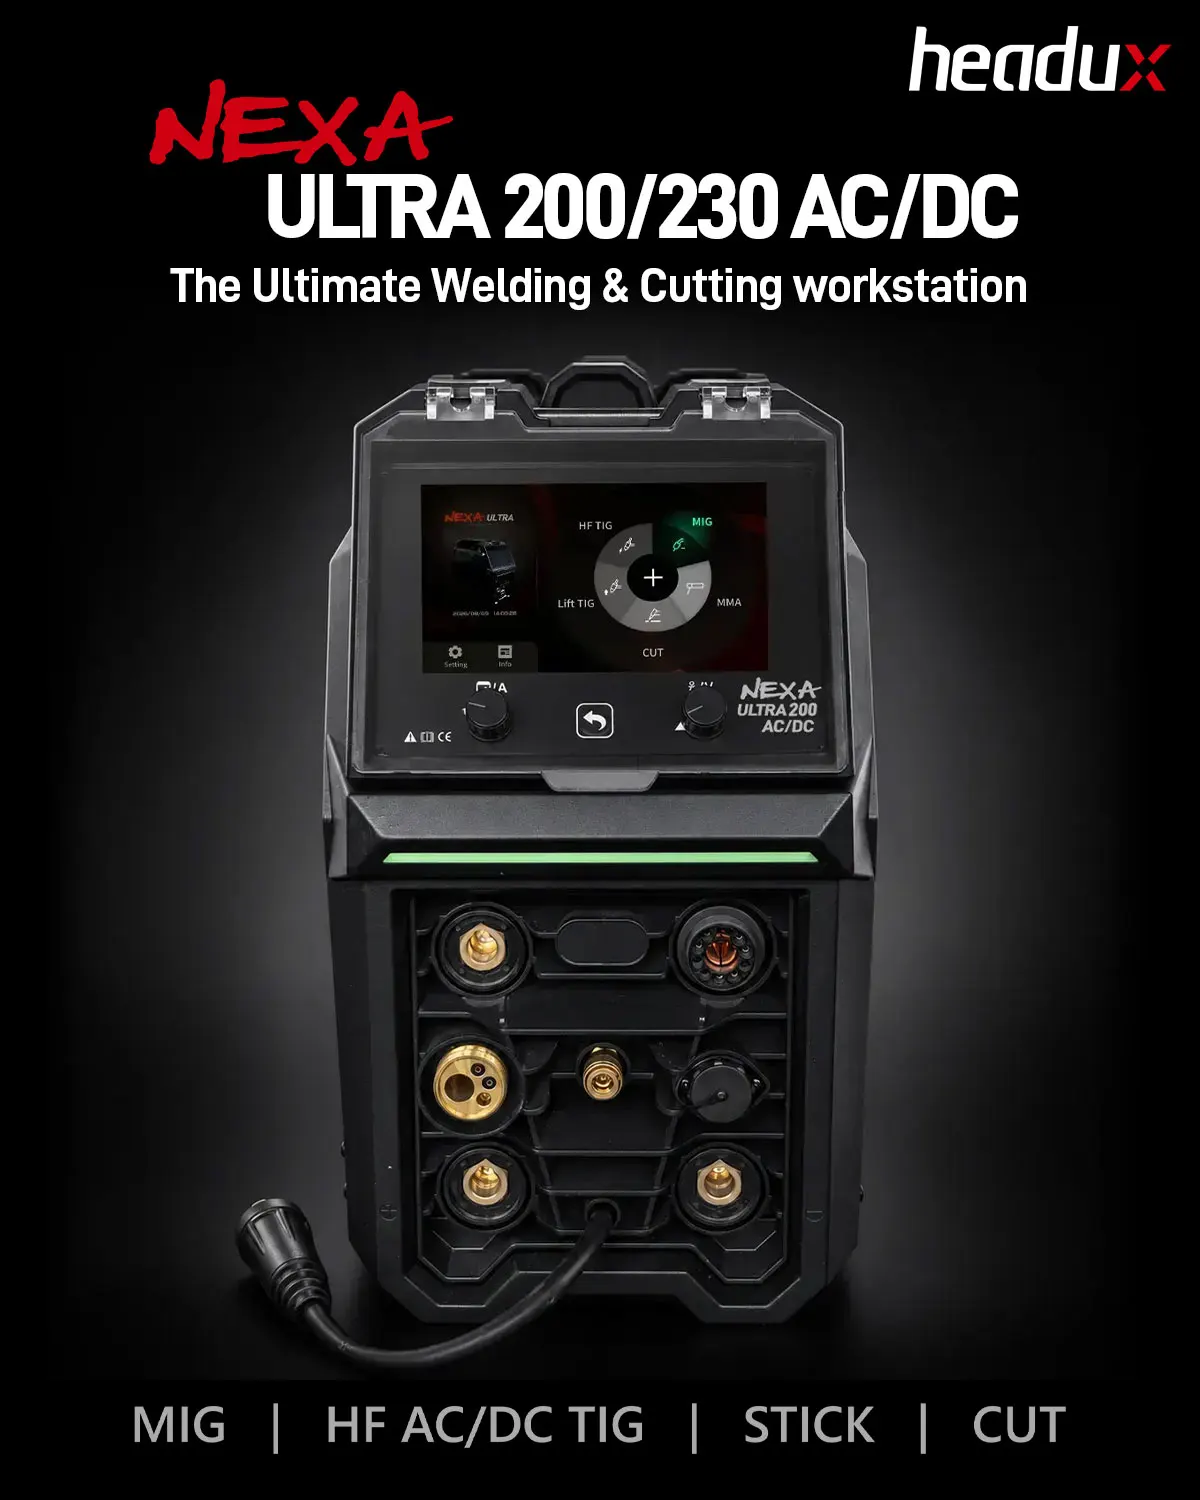
NEXA ULTRA 200/230 AC/DC 面向实际工作涵盖多种工艺的操作人员。该平台整合直流 MIG、脉冲与双脉冲 MIG、高频引弧交直流脉冲 TIG、手工电弧焊、脉冲手工电弧焊,以及非高频等离子切割。7英寸触摸屏旁配有实体旋钮,目前的功能还包括无线与蓝牙连接、四轮送丝机构及发电机兼容性。
对于需要在铝制部件、钢结构框架与切割任务之间切换的维修车间,整合这些工艺可以减少需要购买和维护的独立设备数量。如果车间几乎一直从事碳钢 MIG 焊接,其中许多能力则可能闲置。
因此,合适的设备应当让可用工艺、输出、负载持续率与工作流程匹配车间的实际业务,而不是仅凭最长的参数表来判断。